
 MÁY HÀN QUE MMA
 MÁY HÀN TIG
 MÁY HÀN MIG
 MÁY HÀN TỰ ĐỘNG
 MÁY HÀN LASER FIBER
 MÁY CẮT PLASMA
 MÁY CẮT OXY GAS
 MÁY CẮT KT KHÔNG BAVIA
 PHỤ TÙNG MÁY HÀN
 XE HÀN TỰ ĐỘNG
 ROBOT HÀN
Hướng dẫn chi tiết hàn nhôm bằng máy hàn MIG
Hàn nhôm là một phương pháp hàn phức tạp do tính chất vật liệu của nhôm khác so với các vật liệu khác như sắt, thép, inox…. Ngay cả những người thợ có kinh nghiệm cao có thể gặp khó khăn trong quá trình hàn nhôm. Nhôm có tính dẫn nhiệt cao, đồng thời điểm nóng chảy thấp có thể dẫn tới hiện tượng cháy thấu. Việc cấp dây nhôm cũng gặp trở ngại do nhôm mềm hơn so với dây hàn thép. Có độ đàn hồi thấp nên khi hàn cũng dễ bị rối dây. Để có một mối hàn nhôm đẹp bằng máy hàn MIG, bạn có thể thực hiện theo các bước dưới dây.
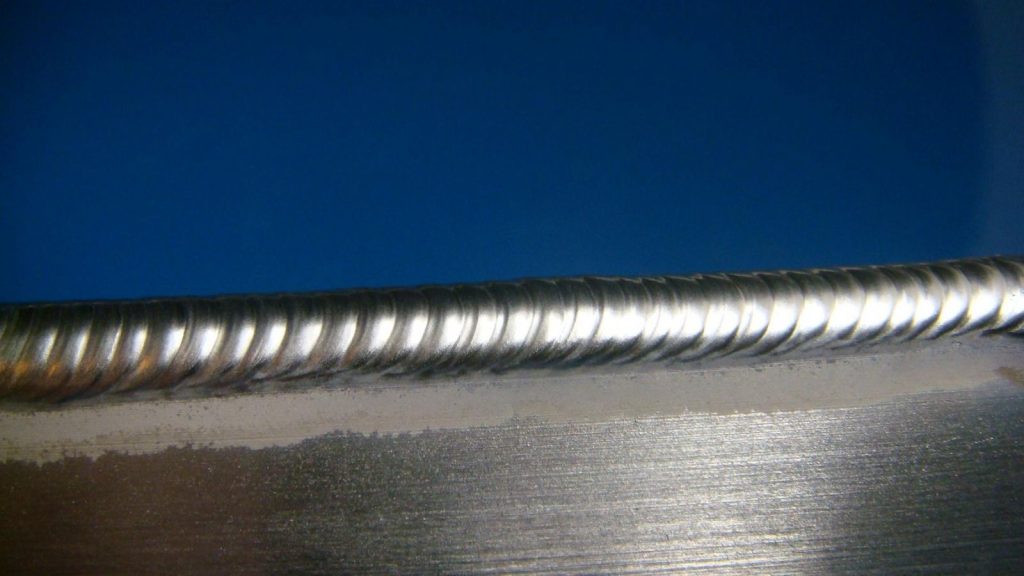
Chuẩn bị vật hàn:
Làm sạch bề mặt vật hàn một cách cẩn thận. Bề mặt các vật liệu bằng nhôm chứa một lớp oxit nhôm. Lớp oxit nhôm này có nhiệt độ nóng chảy rất cao 3,700 F. Trong khi vật liệu nhôm có nhiệt độ nóng chảy dưới 1,200 F. Vì vậy, làm sạch lớp oxit trên bề mặt vật hàn sẽ hạn chế sự thấu sâu của kim loại điền vào vật hàn. Để làm sạch lớp oxit nhôm, sử dụng bàn chải bằng thép không gỉ để đánh sạch hoặc dùng dung môi và các phương pháp ăn mòn. Khi dùng bàn chải, nên chải theo một hướng. Nên chải nhẹ và đều không làm cho bề mặt thô ráp làm tăng thêm nguy cơ ngậm oxit trên bề mặt vật hàn.
Gia nhiệt
Gia nhiệt vật hàn để tránh nứt mối hàn. Nhiệt độ nung nóng vật hàn không vượt quá 230F. Nên dùng nhiệt kế để chủ động duy trì nhiệt độ tránh quá nhiệt. Thợ hàn cũng cần nung nóng trước chi tiết hàn dầy khi hàn với chi tiết mỏng
Dùng kỹ thuật đẩy mỏ hàn
Với nhôm, hàn với thao tác đẩy mỏ hàn thay vì kéo mỏ để tác dụng làm sạch tốt hơn. Giảm thiểu nhiễm bẩn mối hàn và tăng khả năng bảo vệ của khí .
Tốc độ di chuyển
Hàn nhôm cần được thực hiện “nóng và nhanh”. Không như thép, tính dẫn nhiệt cao của nhôm đòi hỏi phải đặt điện áp hàn, dòng hàn lớn hơn. Tốc độ di chuyển mỏ hàn cũng phải nhanh hơn. Nếu tốc độ di chuyển mỏ chậm, dẫn tới cháy thấu mối hàn, đặc biệt là khi hàn chi tiết mỏng.
Khí bảo vệ
khí Argon, làm sạch đặc tính thâm nhập tốt được chọn sử dụng phổ biến nhất cho hàn nhôm. Hàn các hợp kim nhôm 5XXX-series, hỗn hợp khí bảo vệ kết hợp argon với heli. Giảm thiểu sự hình thành oxit magiê.
Dây hàn
Lựa chọn dây hàn có nhiệt độ nóng chảy tương tự vật liệu cơ bản. Thợ hàn càng hạn chế khoảng nóng chảy của kim loại thì càng dễ hàn. Để hàn chi tiết mỏng, sử dụng dây 0.8mm kết hợp với quy trình hàn xung tại tốc độ thấp. – 100 đến 300 inch/phút là tối ưu.
Hình thành mối hàn dạng lồi: Khi hàn nhôm, nứt mối hàn thường hay xảy ra. Nứt do mức độ dãn nở nhiệt cao của nhôm và sự co ngót xảy ra khi nguội mối hàn. Nguy cơ nứt là rất lớn với mối hàn lõm. Vì bề mặt của mối hàn co ngót và rách khi nguội. Do đó, thợ hàn nên thao tác hàn để hình thành mối hàn dạng lồi. Bởi vì khi mối hàn nguội dần, dạng lồi của mối hàn sẽ cân bằng lực co ngót .
Lựa chọn nguồn hàn
Khi chọn thiết bị hàn cho ứng dụng hàn nhôm trong khí bảo vệ, điều đầu tiên là lựa chọn phương pháp dịch chuyển hồ quang phun hoặc xung. Máy hàn có chế độ dòng hàn không đổi (cc) và điện áp hàn không đổi (cv) được dùng cho hàn hồ quang phun. Với chi tiết nhôm dầy, đòi hỏi dòng hàn ở mức hơn 350A, chế độ cc cho kết quả tốt nhất
Hàn xung thường được thực hiện với máy hàn inverter. Các máy hàn đời mới tích hợp quy trình hàn xung dựa trên đường kính và loại dây hàn. Khi hàn MIG xung, các giọt nhỏ kim loại từ dây hàn dịch chuyển tới vật hàn trong mỗi chu kỳ xung của dòng hàn. Quy trình hàn xung tạo dịch chuyển giọt kim loại một cách chủ động, ít bắn tóe và tốc độ hàn nhanh hơn so với hàn dịch chuyển phun. Sử dụng quy trình hàn MIG dòng xung khi hàn nhôm cũng điều khiển sự tích nhiệt ở vật hàn tốt hơn, giảm thiệu sự lệch vị trí hàn và cho phép thợ hàn có thể hàn chi tiết mỏng tại dòng hàn và tốc độ cấp dây nhỏ
Bộ cấp dây
Phương pháp được ưa dùng để cấp dây hàn nhôm mềm với khoảng cách xa là phương pháp đẩy-kéo. Sử dụng buồng cấp dây kín để bảo vệ dây khỏi tác động môi trường. Mô tơ cấp dây nhiều tốc độ với mômen xoắn không đổi trong buồng cấp dây. Giúp cho việc đẩy và dẫn dây qua súng hàn với lực đẩy và tốc độ không đổi. Môtơ có mômen xoắn cao trong súng hàn. Kéo dây và duy trì tốc độ cấp dây và chiều dài hồ quang thích hợp. Trong một số trường hợp, thợ hàn sử dụng cùng một bộ cấp dây cho dây hàn thép và dây hàn nhôm. Khi đó, nên sử dụng dẫn dây bằng plastic hoặc teflon giúp việc cấp dây nhôm được thuận lợi.
Đối với ống dẫn dây, sử dụng ống dẫn dây đầu vào bằng plastic hạn chế rối dây trước con lăn dẫn dây chủ động. Khi hàn, để cáp mỏ hàn càng thẳng càng tốt để giảm thiểu lực cản cấp dây. Kiểm tra và căn chỉnh thẳng hàng giữa con lăn đẩy dây và ống dẫn dây để hạn chế sự cào xước dây hàn nhôm.
Sử dụng con lăn đẩy dây dùng riêng cho dây nhôm. Căn chỉnh lực ép thích hợp lên con lăn để dây được cấp trơn tru và ổn định. Lực ép qua lớn sẽ làm cho dây hàn biến dạng và làm cản trở sự đẩy dây. Lực ép quá nhỏ thì dây được cấp không ổnđịnh. Cả hai trường hợp có thể dẫn tới hồ quang hàn không ổn định và làm rỗ mối hàn.
Súng hàn
Sử dụng ống liner dùng riêng cho dây hàn nhôm. Để ngăn chặn sự cào xước dây, cố gắng lắp giữ cả hai đầu của liner sát với ống phun khí trong mỏ hàn. Thay thế liner thường xuyên sẽ làm giảm các khả năng gây tắc do cọ xát dây tạo nên bột ôxit nhôm trong ống. Sử dụng đầu bép hàn cho dây nhôm (contact tip) với đường kính lớn hơn khoảng 0,4 mm so với đầu bép hàn dây thép do dây nhôm có hệ số dãn nở nhiệt cao. Thông thường, khi hàn với dòng hàn lớn hơn 200A nên sử dụng mỏ hàn làm mát bằng nước để tránh tích lũy nhiệt và giảm thiểu các khó khăn xảy ra đối với việc cấp dây
Một số mẫu máy hàn MIG ưa chuộng nhất hiện nay: Multi MIG-200, Multi MIG-250, MIG-280, MIG-283, MIG-350, MIG-500, NB-500MK, NB-630HD.
Tin tức khác

Máy hàn CO2/MIG/MAG là thiết bị hàn hồ quang sử dụng khí bảo vệ và dây hàn tự động. Công nghệ này còn được gọi là GMAW (Gas Metal Arc Welding) với dây hàn dạng cuộn được cấp liên tục. Trong ngành công nghiệp hàn hiện đại, máy hàn CO2/MIG/MAG chiếm 80% thị phần thiết bị […]

Máy hàn MIG cơ KH-630 là dòng máy hàn công nghiệp công suất lớn được thiết kế dành riêng cho những môi trường sản xuất cường độ cao. Với công nghệ biến áp chỉnh lưu kết hợp điều khiển Thyristor, máy mang đến khả năng hàn ổn định, chịu tải tốt và hoạt động liên […]

Máy hàn que 500A là dòng máy hàn hồ quang tay (MMA) công suất lớn được sử dụng phổ biến trong các nhà máy cơ khí, xưởng đóng tàu, công trình kết cấu thép và chế tạo bồn bể áp lực. Với khả năng cung cấp dòng hàn lên đến 500A, thiết bị dễ dàng […]
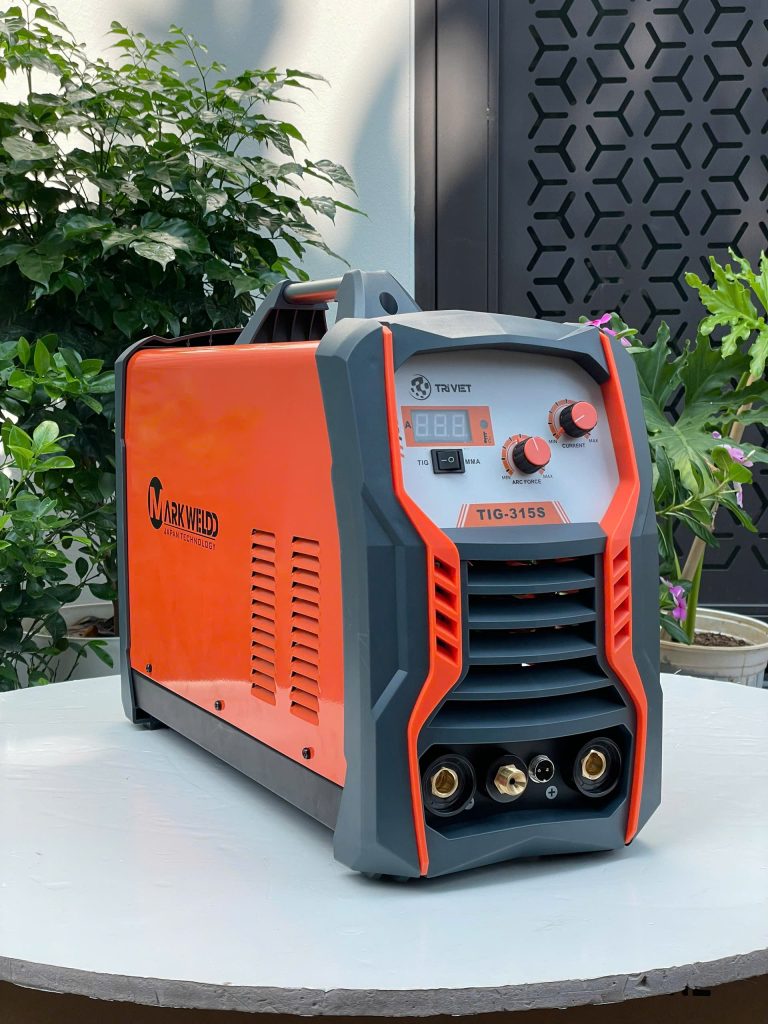
Bảo dưỡng máy hàn CO2/MIG/MAG đúng cách bao gồm 4 bước chính: vệ sinh thường xuyên, thay thế linh kiện hao mòn, bảo quản đúng cách và sử dụng khí bảo vệ chất lượng cao. Việc thực hiện đúng quy trình này có thể kéo dài tuổi thọ máy hàn lên đến 25-30% và giảm […]
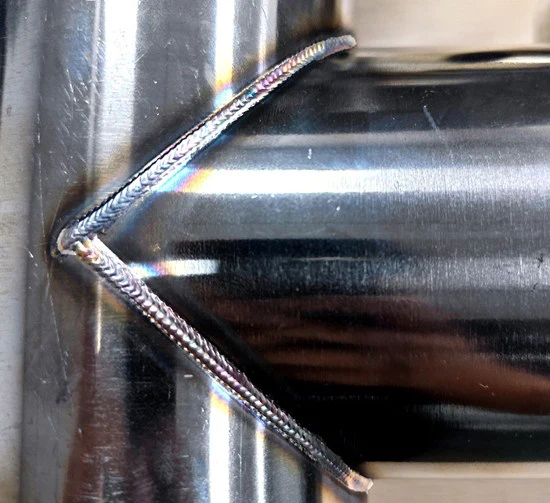
Máy hàn laser fiber được coi là công nghệ hàn tiên tiến nhất hiện nay. Với tốc độ hàn nhanh, mối hàn bóng đẹp, dễ dàng thao tác sử dụng đem lại sản phẩm chất lượng cao. Vậy sử dụng máy hàn laser như thế nào là đúng cách? Hãy cùng Trí Việt tìm hiểu […]
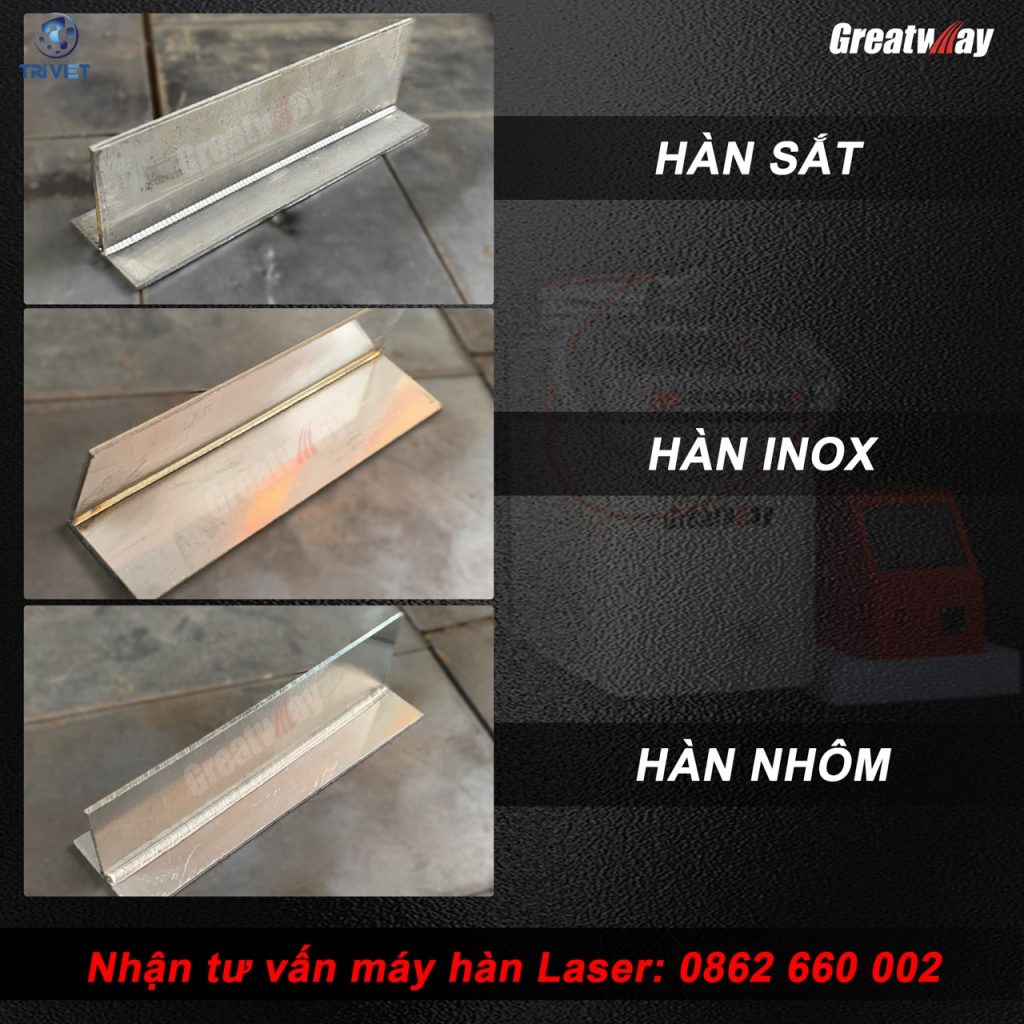
Máy hàn laser fiber cầm tay là một thiết bị đột phá sử dụng nguồn năng lượng laser từ sợi quang. Thực hiện quá trình hàn các vật liệu kim loại như sắt, thép, inox, nhôm, … Đây là công nghệ tiên tiến vượt trội so với các phương pháp hàn kim loại truyền thống. […]