
 MÁY HÀN QUE MMA
 MÁY HÀN TIG
 MÁY HÀN MIG
 MÁY HÀN TỰ ĐỘNG
 MÁY HÀN LASER FIBER
 MÁY CẮT PLASMA
 MÁY CẮT OXY GAS
 MÁY CẮT KT KHÔNG BAVIA
 PHỤ TÙNG MÁY HÀN
 XE HÀN TỰ ĐỘNG
 ROBOT HÀN
So Sánh Phương Pháp Cắt Oxy Gas và Plasma
Trong ngành công nghiệp chế tạo, cắt kim loại là một quá trình quan trọng không thể thiếu. Với sự phát triển của khoa học kỹ thuật, nhiều phương pháp cắt hiện đại đã ra đời như cắt bằng oxy gas và plasma để đáp ứng nhu cầu ngày càng cao. Tuy nhiên, mỗi phương pháp đều có những ưu nhược điểm riêng. Việc hiểu rõ và so sánh sự khác biệt giữa chúng sẽ giúp doanh nghiệp lựa chọn được giải pháp tối ưu cho từng ứng dụng cụ thể.

1. Cắt Oxy Gas
Cắt oxy gas (oxy-fuel cutting) là phương pháp sử dụng nhiệt từ phản ứng oxy hóa giữa oxy và nhiên liệu gas để làm nóng chảy và cắt kim loại. Phương pháp này chủ yếu được dùng để cắt các vật liệu dày như thép các-bon và thép hợp kim thấp.
Ưu điểm:
- Chi phí đầu tư, vận hành thấp.
- Có thể cắt được vật liệu dày đến 500mm.
- Tạo ra bề mặt cắt sạch và phẳng, độ rộng đường cắt từ 2-5mm.
Nhược điểm:
- Tốc độ cắt chậm, khoảng 180-250mm/phút đối với thép dày 10mm.
- Chỉ cắt được thép các-bon và thép hợp kim thấp. Không cắt được inox, nhôm, đồng, gang…
- Tạo ra nhiều khói, bụi và ô-xít sắt trong quá trình cắt.
- Cần có nguồn cung cấp oxy và gas riêng.

2. Cắt Plasma
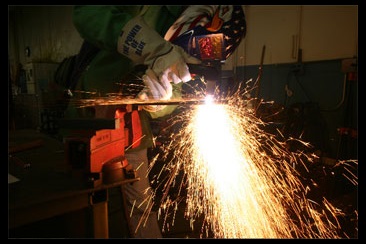
Cắt plasma (plasma cutting) dùng hồ quang plasma có nhiệt độ cao (khoảng 25.000°C) để làm nóng chảy và thổi bay kim loại. Đây là phương pháp cắt nhanh, linh hoạt, có thể ứng dụng cho nhiều loại vật liệu khác nhau.
Ưu điểm:
- Tốc độ cắt nhanh. Với thép dày 10mm, tốc độ có thể lên đến 2.800mm/phút.
- Cắt được hầu hết các kim loại như thép, inox, nhôm, đồng, gang, titan…
- Chất lượng cắt tốt, bề mặt cắt sạch và nhẵn. Đường cắt hẹp 1-1,5mm.
- Dễ tự động hóa, tích hợp với robot và hệ thống CNC.
Nhược điểm:
- Chi phí đầu tư cao hơn cắt oxy gas.
- Độ dày cắt hạn chế, tối đa khoảng 50-80mm tùy vật liệu.
- Tạo ra tia lửa, tia UV và tiếng ồn lớn khi cắt.
- Cần có nguồn điện, khí nén và nước làm mát.

Để chọn lựa phương pháp cắt tối ưu, cần dựa trên các yếu tố như:
- Loại và độ dày vật liệu cần cắt
- Yêu cầu về tốc độ, chất lượng và độ chính xác
- Khối lượng sản xuất
- Điều kiện lắp đặt và vận hành
- Ngân sách đầu tư
Ví dụ, để cắt các tấm thép dày trên 20mm với số lượng ít, cắt oxy gas là lựa chọn hợp lý nhất. Còn nếu cắt inox, nhôm mỏng dưới 10mm với số lượng lớn và yêu cầu chất lượng cao thì nên dùng máy cắt plasma hoặc laser.
Tóm lại, với sự phát triển của công nghệ, các phương pháp cắt kim loại ngày càng đa dạng và hiệu quả hơn. Việc nắm rõ đặc điểm, so sánh ưu nhược điểm của từng phương pháp sẽ giúp doanh nghiệp đưa ra quyết định đầu tư phù hợp, nâng cao năng lực sản xuất và tăng sức cạnh tranh trên thị trường.
Những câu hỏi thường gặp (FAQ)
1. Tốc độ cắt tối đa của phương pháp cắt plasma là bao nhiêu?
Với công nghệ plasma hiện đại, tốc độ cắt có thể lên đến 12-15m/phút đối với thép mỏng dưới 2mm và 2-5m/phút đối với thép dày 10-20mm.
2. Áp suất khí nén yêu cầu cho máy cắt plasma là bao nhiêu?
Hầu hết các máy cắt plasma đều yêu cầu áp suất khí nén đầu vào từ 5,5-8,3 bar (80-120 psi) để tạo ra hồ quang plasma ổn định và chất lượng.
3. Tuổi thọ trung bình của một bộ tiêu hao (nozzle, điện cực) của máy cắt plasma là bao lâu?
Với vật liệu thép các-bon, tuổi thọ trung bình của nozzle và điện cực khoảng 1-2 giờ cắt liên tục. Với inox và nhôm, tuổi thọ ngắn hơn, khoảng 30-60 phút. Tần suất thay thế phụ thuộc vào chế độ cắt, chất lượng khí và tình trạng máy.
4. Máy cắt plasma có thể cắt được vật liệu dày đến bao nhiêu?
Hầu hết các máy cắt plasma thương mại hiện nay đều cắt được kim loại dày đến 50-80mm. Một số model đặc biệt có thể cắt đến 150-300mm nhưng tốc độ và chất lượng bị giảm sút nhiều.
5. Khí nén sử dụng trong cắt plasma thường là loại nào?
Khí plasma thường là không khí nén khô hoặc nitơ (N2). Không khí nén rẻ tiền nhưng làm giảm tuổi thọ tiêu hao. Nitơ cho chất lượng cắt tốt hơn, nhất là với inox và nhôm nhưng giá thành cao hơn 2-3 lần. Một số máy plasma hiện đại còn sử dụng oxy và hydro để tăng tốc độ và giảm ba-via. Để hiểu rõ hơn, đọc ngay bài viết: các loại khí được dùng trong cắt plasma được chia sẻ chi tiết, đầy đủ nhất trên website. www.trivietiec.vn
Tin tức khác
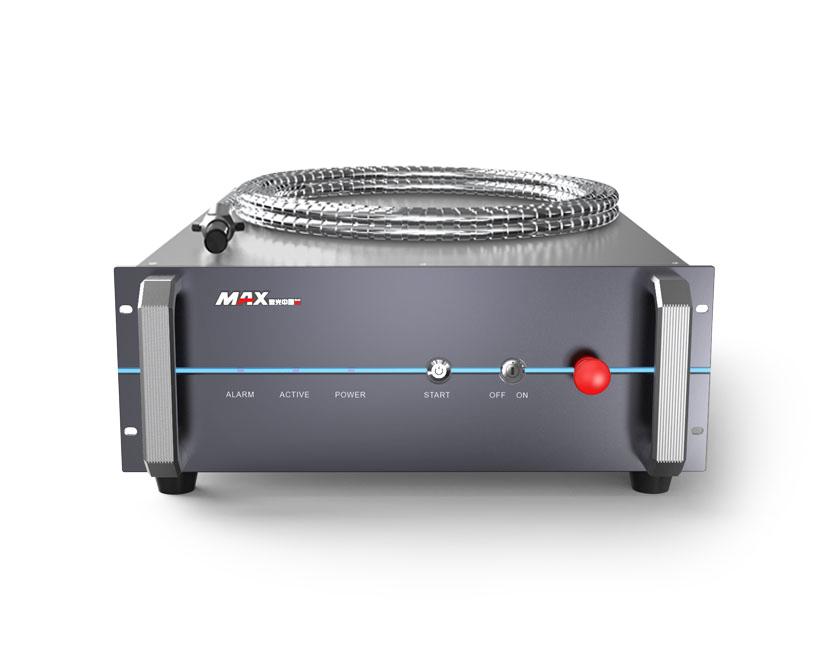
Nguồn laser fiber là gì ? Nguồn laser sợi quang hay còn gọi là nguồn laser fiber sử dụng lõi sợi quang pha tạp làm môi trường khuếch đại. Để sợi quang pha tạp hoạt động như môi trường khuếch đại, nhiều diode laser bán dẫn được ghép vào cuộn sợi quang pha tạp. Các […]

Với cuộc sống ngày càng trở nên hiện đại, chất lượng và độ thẩm mỹ của sản phẩm ngày càng khắt khe, với các máy hàn TIG thông thường, để tạo ra được các sản phẩm chất lượng cao đòi hỏi kỹ thuật của người thợ và tốn nhiều công sức. Với máy hàn Tig […]

Máy hàn tự động là một hệ thống công nghệ cao, được thiết kế để thực hiện quá trình hàn kim loại mà không cần sự can thiệp trực tiếp của con người trong suốt chu trình hoạt động. Trong thời đại công nghiệp 4.0, máy hàn tự động đã trở thành một công cụ không […]

Giá máy hàn MIG phụ thuộc vào nhiều yếu tố như thương hiệu, model, chính sách bán hàng của nhà cung cấp,… Tuy nhiên những sản phẩm chính hãng sẽ có mức giá niêm yết công khai, không chênh lệch quá nhiều so với thị trường. Mọi người hãy tham khảo chia sẻ từ Thiết […]
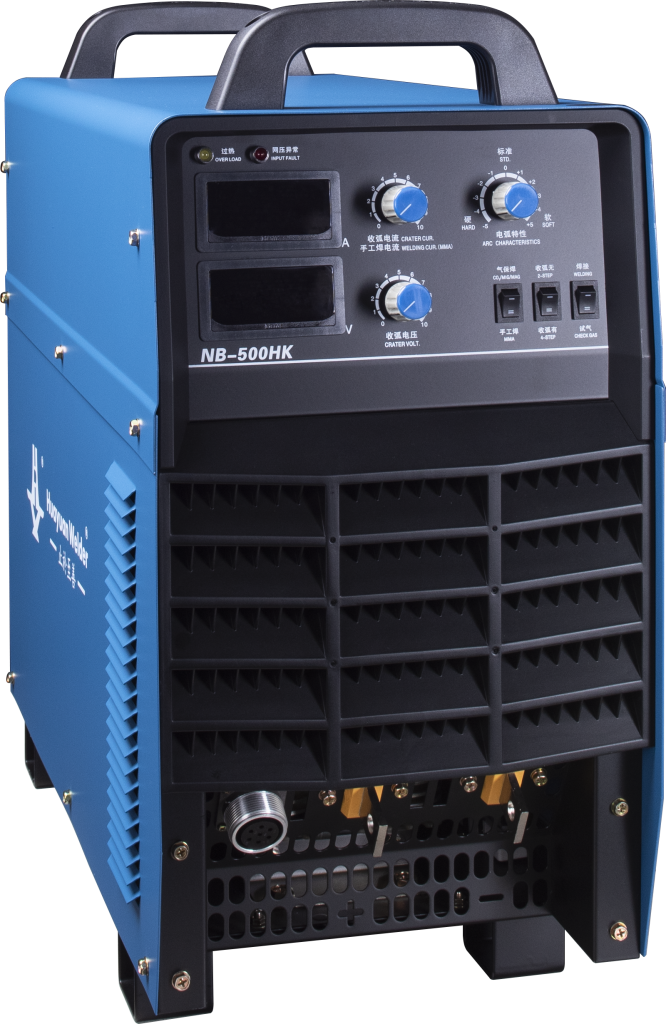
Máy hàn MIG NB-500HK là dòng máy hàn MIG Inverter công suất lớn thuộc phân khúc công nghiệp cao cấp. Thiết bị được thiết kế để đáp ứng nhu cầu hàn các kết cấu thép dày, vật liệu chịu lực và các sản phẩm cơ khí yêu cầu cường độ làm việc liên tục. Trong […]

Trong ngành công nghiệp hàn, hai công nghệ đang thống lĩnh thị trường hiện nay là hàn TIG (Tungsten Inert Gas) và MIG/MAG (Metal Inert Gas/Metal Active Gas), chiếm tới 80% tổng số ứng dụng hàn trong các ngành công nghiệp. Máy hàn TIG sử dụng điện cực vonfram không tiêu hao (nhiệt độ nóng chảy […]